(11) 94030-6369
 (11) 94030-6369
 lj@lj.com.br
Gestão industrial · Diagnóstico e decisões
Uma fábrica pode ter máquinas disponíveis, profissionais experientes e pedidos em carteira — mas ainda assim perder desempenho porque o trabalho não flui bem entre as etapas.
Nesse cenário, melhorar a eficiência operacional na indústria exige mais do que acelerar a produção: é necessário descobrir onde tempo, materiais, capacidade e recursos deixam de gerar valor.
O indicador melhora, mas a entrega não: onde está o problema?
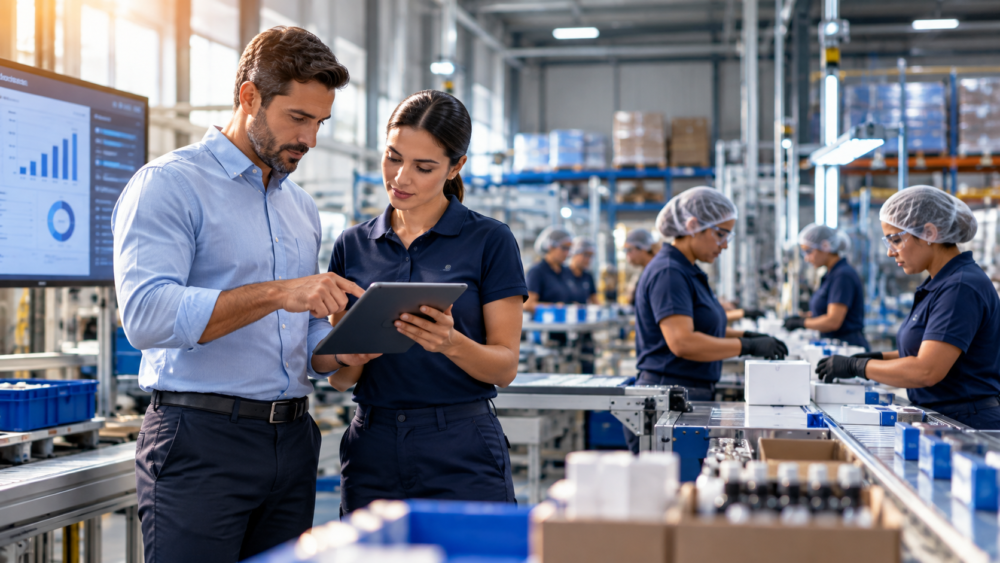
Imagine que uma linha aumenta a velocidade de fabricação. À primeira vista, a produtividade melhora. Entretanto, se a montagem final ou a embalagem não acompanha esse ritmo, os produtos passam a se acumular antes da próxima etapa.
Como resultado, a fábrica pode produzir mais unidades intermediárias sem entregar mais pedidos. Além disso, o estoque em processo cresce, o espaço fica comprometido e a programação se torna menos previsível.
Por isso, eficiência operacional não deve ser confundida com o desempenho isolado de uma máquina. O resultado relevante depende da conexão entre fabricação, montagem, inspeção, embalagem, armazenagem e expedição.
O que significa eficiência operacional na indústria?
A eficiência operacional expressa como uma empresa utiliza seus recursos para alcançar resultados. Na indústria, isso envolve disponibilidade de equipamentos, produtividade, qualidade, movimentação, consumo de materiais, cumprimento de prazos e coordenação entre setores.
Embora a redução de custos seja importante, ela não deve ocorrer à custa da qualidade, da segurança ou da confiabilidade. Da mesma forma, produzir mais unidades não representa um ganho real se a quantidade de produtos aprovados e entregues permanecer igual.
Eficiência
Quanto dos recursos utilizados se transforma em resultado útil, considerando perdas e restrições.
Produtividade
Quanto é produzido em relação a um recurso, como horas de trabalho ou tempo de máquina.
Eficácia
Em que medida a operação atinge as metas, os padrões e os prazos definidos.
Assim, os três conceitos se complementam. Uma indústria pode ser produtiva em determinada etapa e, ao mesmo tempo, pouco eficiente no fluxo completo.
Diagnóstico: os seis sinais de perdas operacionais que merecem atenção
Antes de escolher uma ferramenta, observe o percurso real dos materiais. Afinal, parte das perdas ocorre fora do equipamento principal e não aparece nos relatórios tradicionais de produção.
| Sinal observado | Possível causa | O que verificar |
|---|---|---|
| Pedidos prontos parcialmente | Descompasso entre etapas | Fila entre produção, montagem e embalagem. |
| Retrabalho recorrente | Especificação ou inspeção inadequada | Taxa de aprovação na primeira passagem. |
| Operadores aguardando materiais | Falhas de abastecimento e programação | Disponibilidade de componentes e sequenciamento. |
| Muitas movimentações | Layout fragmentado | Distância, transporte e manuseio por unidade. |
| Paradas frequentes | Falhas de manutenção ou setup | Motivos, duração e frequência das interrupções. |
| Picos de demanda difíceis de absorver | Capacidade fixa ou mal dimensionada | Volume, sazonalidade e recursos exigidos. |
Em seguida, registre a frequência e o impacto de cada ocorrência. Dessa forma, o diagnóstico deixa de depender apenas da percepção dos gestores e passa a orientar decisões baseadas em evidências.
Quais indicadores realmente mostram a eficiência da operação?
Não existe um único indicador capaz de representar toda a fábrica. Portanto, o painel deve combinar medidas de equipamento, fluxo, qualidade e entrega.
| Indicador | Como interpretar | Cuidado na análise |
|---|---|---|
| OEE | Disponibilidade × desempenho × qualidade. | Adequado para equipamentos e centros de trabalho com parâmetros consistentes; não mede sozinho o fluxo total. |
| Lead time | Tempo entre o início e a conclusão do fluxo definido. | É necessário delimitar claramente os eventos de início e fim. |
| Aprovação na primeira passagem | Unidades aprovadas sem retrabalho ÷ unidades processadas. | Use critérios de inspeção equivalentes. |
| Cumprimento de prazo | Entregas no prazo ÷ entregas previstas. | Defina o que conta como entrega e como o prazo é medido. |
| Produtividade do trabalho | Unidades conformes ÷ horas de trabalho consideradas. | Compare operações e produtos equivalentes. |
| Custo por unidade aprovada | Custos relevantes ÷ unidades aprovadas. | Não confunda custo total com preço isolado por peça. |
Exemplo de cálculo do OEE
Considere um exemplo hipotético em que a disponibilidade é de 90%, o desempenho de 85% e a qualidade de 98%. Nesse caso, o OEE será 0,90 × 0,85 × 0,98 = 74,97%.
A literatura técnica utiliza o OEE para investigar perdas de disponibilidade, velocidade e qualidade. Por exemplo, um estudo publicado no Congresso Brasileiro de Custos analisou a aplicação integrada de OEE, TPM e Lean em uma indústria de embalagens, evidenciando a importância de conectar medições e ações de melhoria.
Um exemplo numérico: por que a etapa mais lenta determina o resultado?
Considere uma operação hipotética com três etapas sequenciais, todas necessárias para concluir o pedido. Para simplificar, suponha um turno de oito horas, fluxo estável e ausência de estoques intermediários relevantes.
| Etapa | Capacidade nominal por hora | Capacidade nominal por turno |
|---|---|---|
| Montagem | 600 unidades | 4.800 unidades |
| Embalagem | 420 unidades | 3.360 unidades |
| Conferência | 500 unidades | 4.000 unidades |
Nesse cenário, a embalagem é a restrição. Mesmo que a montagem aumente de 600 para 700 unidades por hora, a capacidade nominal de conclusão continua limitada a 420 unidades por hora, enquanto as demais condições permanecerem iguais.
Por outro lado, se a capacidade da embalagem subir para 520 unidades por hora, a conferência passará a ser a nova restrição, com 500 unidades por hora. Portanto, cada melhoria exige uma nova leitura do fluxo.
Cinco alavancas de melhoria: qual atacar primeiro?
1. Estabilizar o processo
Padronize instruções, critérios de qualidade, abastecimento e sequência de trabalho. Sem estabilidade, a comparação de resultados perde confiabilidade.
2. Reduzir paradas
Classifique as interrupções por motivo e duração. Em seguida, avalie manutenção planejada, setup e disponibilidade de materiais.
3. Diminuir retrabalho
Investigue as causas das não conformidades e defina pontos de verificação antes que o erro avance para a etapa seguinte.
4. Reorganizar o fluxo
Revise layout, movimentação, filas e passagem de materiais entre equipes, equipamentos e áreas.
5. Redesenhar a capacidade
Compare ajustes internos, automação, turnos adicionais e terceirização de etapas complementares.
Além disso, ferramentas como mapeamento do fluxo de valor, análise de causa raiz, gestão visual e melhoria contínua podem apoiar o diagnóstico. Entretanto, a ferramenta deve responder ao problema identificado — e não substituir sua investigação.
Quando a terceirização pode melhorar a eficiência operacional?
Nem todo gargalo exige comprar uma máquina ou ampliar a planta. Em determinadas operações, a alternativa mais coerente pode ser contratar um parceiro para atividades específicas.
Por exemplo, montagem de kits, manuseio, embalagem, rotulagem e armazenagem podem consumir espaço e capacidade que a empresa deseja direcionar para sua atividade principal. Nesse caso, o portfólio de serviços da LJ oferece referências de processos que podem ser avaliados para terceirização.
Compare três possibilidades antes de decidir
| Alternativa | Quando merece análise | Principal ponto de atenção |
|---|---|---|
| Melhorar internamente | Existe capacidade ociosa ou perda corrigível. | Comprovar que a mudança resolve a restrição. |
| Investir em estrutura | A demanda é recorrente e justifica capacidade própria. | Custo de capital, utilização e manutenção. |
| Terceirizar etapas | A demanda varia ou a atividade exige estrutura complementar. | Qualidade, logística, escopo e custo total. |
Entretanto, terceirizar não garante redução de custos. Por isso, a decisão deve considerar transporte, gestão do contrato, perdas, qualidade, prazos e a integração com a programação da contratante.
Para aprofundar os critérios de contratação, consulte também o conteúdo sobre copacking industrial, publicado pela LJ.
Como saber se a terceirização realmente melhorou o resultado?
A comparação deve usar a mesma janela de tempo e o mesmo padrão de produto. Além disso, é importante registrar os custos que deixam de existir, os que permanecem e os que surgem com a nova operação.
| Antes da mudança | Depois da mudança | Como avaliar |
|---|---|---|
| Tempo total para concluir um pedido | Novo tempo total | Verifique se o lead time caiu sem sacrificar a qualidade. |
| Unidades aprovadas por período | Novo volume aprovado | Observe a entrega final, não apenas a produção intermediária. |
| Perdas e retrabalhos | Perdas e retrabalhos após a mudança | Use critérios equivalentes de inspeção. |
| Custo total relevante | Custo interno remanescente + contratação + logística | Compare custos por unidade aprovada e riscos. |
Dessa forma, a terceirização passa a ser tratada como uma decisão mensurável de desenho operacional, e não apenas como uma transferência de tarefas.
Plano de 30 dias para iniciar a melhoria operacional
O roteiro a seguir é uma sugestão gerencial, não uma promessa de resultados em 30 dias. O prazo necessário depende da complexidade do processo, da qualidade dos dados e da disponibilidade das equipes.
Dias 1 a 7 · Observar
Escolha um fluxo de produto, acompanhe o caminho dos materiais e registre tempos, filas, perdas e pontos de espera.
Dias 8 a 14 · Medir
Defina indicadores, valide as fontes de dados e identifique a restrição com maior impacto nas entregas.
Dias 15 a 21 · Testar
Execute uma melhoria controlada: ajuste de abastecimento, padronização, balanceamento ou revisão de uma etapa.
Dias 22 a 30 · Decidir
Compare os resultados, documente o aprendizado e avalie se a próxima ação exige investimento, redesenho ou parceiro externo.
Ao final do ciclo, a empresa deverá ter uma visão mais clara das perdas prioritárias e dos próximos testes. Entretanto, mudanças de maior porte exigem planejamento, validação técnica e acompanhamento contínuo.
O papel da LJ em operações industriais mais eficientes
A LJ atua desde 1996 com terceirização de processos produtivos de bens de consumo não alimentícios. Em sua unidade de Barueri (SP), a empresa apresenta serviços como montagem de kits, manuseio, embalagem, rotulagem, copacking e armazenagem.
Além disso, o site oficial informa atendimento a projetos sem lote mínimo predefinido, sujeito à avaliação de viabilidade, e apresenta a certificação ISO 9001:2015 dentro do escopo declarado da unidade. Esses elementos podem ser considerados na avaliação inicial, mas não substituem a análise do projeto específico.
Assim, quando o diagnóstico aponta necessidade de capacidade adicional em etapas complementares, a LJ pode ser consultada para verificar compatibilidade técnica, volumes, materiais e requisitos de execução. Conheça a estrutura da LJ e as atividades oferecidas.
Eficiência operacional é resultado de escolhas conectadas
Uma indústria eficiente não é necessariamente a que opera cada equipamento na velocidade máxima. É aquela que coordena recursos, pessoas e processos para entregar produtos conformes com previsibilidade e desperdício controlado.
Portanto, a melhoria começa com a observação do fluxo completo, continua com indicadores adequados e se consolida quando cada investimento ou mudança operacional responde a uma restrição real.