(11) 94030-6369
 (11) 94030-6369
 lj@lj.com.br
Produtividade • Gestão da produção • Melhoria contínua
Uma fábrica pode produzir mais e, mesmo assim, perder rentabilidade. Para melhorar a produtividade industrial de verdade, é necessário aumentar as entregas conformes em relação aos recursos utilizados — sem sacrificar segurança, qualidade e previsibilidade.
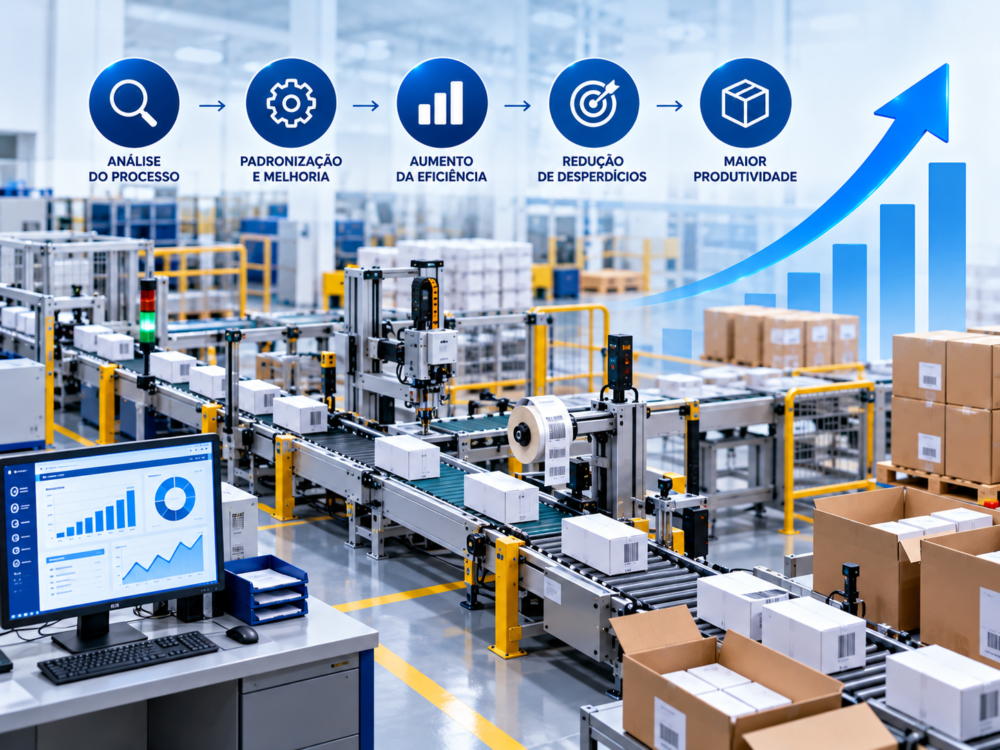
Produtividade industrial não é simplesmente produzir mais
A produtividade relaciona resultados obtidos e recursos consumidos. Na indústria, isso pode significar unidades aprovadas por hora trabalhada, quantidade por máquina-hora, toneladas por turno ou valor agregado por recurso. Entretanto, a unidade escolhida precisa fazer sentido para o produto e para a decisão.
Já a produção total mede volume. Uma linha pode fabricar 12.000 unidades em vez de 10.000, mas, se o aumento exigir muito mais horas extras, materiais descartados ou correções, o ganho de produtividade poderá ser pequeno ou inexistente.
Por isso, é recomendável distinguir quatro conceitos: produção é volume; produtividade é resultado por recurso; eficiência compara o desempenho com uma referência definida; e eficácia verifica se o objetivo foi atingido. Em conjunto, esses indicadores mostram uma situação mais fiel.
Primeiro diagnóstico: qual sintoma está limitando sua fábrica?
Antes de escolher uma solução, identifique o padrão observado no chão de fábrica. A tabela a seguir funciona como um ponto de partida para a investigação, e não como diagnóstico definitivo.
| Sintoma | Hipóteses a verificar | Primeira medida útil |
|---|---|---|
| Pedidos atrasam apesar de equipes ocupadas | Gargalo, filas, programação instável. | Lead time e produção por etapa. |
| Produção alta, mas muito retrabalho | Padrões frágeis, insumos, processo instável. | Aprovação na primeira passagem. |
| Máquinas param frequentemente | Falhas, setup, falta de materiais. | Tempo e causa das paradas. |
| Estoque cresce entre setores | Desbalanceamento e lotes excessivos. | WIP e capacidade por operação. |
| Horas extras não resolvem atrasos | Restrição localizada ou prioridades conflitantes. | Produção conforme por hora extra. |
| Embalagem e expedição acumulam pedidos | Capacidade complementar insuficiente. | Fila, tempo de ciclo e demanda. |
A análise deve acompanhar o fluxo do pedido até a entrega. Afinal, uma etapa isolada pode registrar excelente desempenho enquanto o cliente continua recebendo com atraso. O Lean Institute Brasil ajuda a visualizar essas conexões.
Como calcular a produtividade industrial: quatro exemplos
1. Produtividade por hora trabalhada
Imagine uma operação de montagem que entregue 4.800 unidades aprovadas em 240 horas de trabalho. A produtividade é de 20 unidades conformes por hora. Se, após uma melhoria, a mesma equipe entregar 5.280 unidades nas mesmas 240 horas, o resultado será 22 unidades por hora — aumento de 10% no indicador.
O exemplo é hipotético. Além disso, o cálculo exige critério consistente para incluir ou excluir pausas, retrabalho, equipes de apoio e diferenças entre produtos.
2. Taxa de aprovação na primeira passagem (FPY)
Se 950 de 1.000 unidades forem aprovadas sem correção, o FPY será 95%. Portanto, as 50 unidades restantes merecem investigação: podem exigir correção, descarte ou outra destinação. Uma operação com FPY maior tende a aproveitar melhor materiais e capacidade, desde que os demais fatores permaneçam equivalentes.
3. OEE: eficiência global do equipamento
Considere disponibilidade de 90%, desempenho de 85% e qualidade de 98%. O OEE calculado é 74,97% (0,90 × 0,85 × 0,98). O indicador permite separar perdas de tempo, velocidade e qualidade. Contudo, não deve ser usado como única medida da produtividade de uma fábrica com atividades manuais ou fluxos complexos.
Para aprofundar os critérios, consulte a Autodesk Fusion Operations.
4. Takt time e tempo de ciclo
O takt time representa o ritmo necessário para atender à demanda: tempo disponível de produção dividido pela demanda do período. Já o tempo de ciclo representa quanto tempo uma operação leva para produzir uma unidade ou concluir um ciclo, conforme a definição adotada.
Por exemplo, se há 420 minutos líquidos disponíveis e demanda de 700 unidades, o takt time é de 0,6 minuto por unidade, ou 36 segundos. Entretanto, uma estação com ciclo de 50 segundos não conseguirá acompanhar esse ritmo sozinha, nas condições descritas.
Onze estratégias para melhorar a produtividade industrial
1. Encontre o gargalo antes de acelerar a linha
Mapeie as capacidades das etapas e localize onde se formam filas persistentes. Em seguida, proteja a restrição contra falta de material, paradas evitáveis e mudanças de prioridade. Aumentar a velocidade de uma etapa que não é gargalo pode apenas criar estoque intermediário.
2. Padronize operações críticas
Documente sequência, materiais, inspeções e critérios de aceitação. Dessa forma, reduz-se a variação desnecessária entre turnos e operadores. Entretanto, o padrão precisa ser validado com quem executa o trabalho e atualizado quando houver mudanças.
3. Reduza setups e trocas de produto
Registre os tempos de preparação, separe tarefas internas e externas quando tecnicamente possível e organize ferramentas. Assim, a linha pode recuperar capacidade sem necessariamente adquirir equipamentos.
4. Planeje manutenção com base nas falhas
Classifique paradas por frequência, duração e impacto. Além da manutenção preventiva, avalie ações preditivas quando houver dados e viabilidade econômica. O objetivo é estabilidade, não simplesmente aumentar intervenções.
5. Melhore abastecimento e layout
Observe deslocamentos, falta de componentes, posições de estoque e ergonomia. Por consequência, materiais chegam ao ponto de uso com menos interrupções e manuseios desnecessários.
6. Ataque defeitos na origem
Registre ocorrências por lote, produto e causa provável. Depois, use ferramentas como Pareto, cinco porquês e testes controlados. Afinal, cada correção consome capacidade que poderia produzir itens conformes.
7. Balanceie as etapas e o tamanho dos lotes
Compare ritmo, filas e tempo de espera entre operações. Em determinados contextos, lotes menores e sequenciamento mais estável melhoram o fluxo; porém, custos de setup e restrições de material precisam ser considerados.
8. Treine e envolva as equipes
Capacitação técnica, instruções claras e participação dos operadores ajudam a identificar problemas recorrentes. Além disso, metas não devem incentivar velocidade à custa de segurança ou qualidade.
9. Use dados confiáveis para programar a produção
Integre demanda, materiais, capacidade e prioridades. Sistemas ERP, MES ou apontamentos simples podem apoiar a gestão, desde que a informação seja correta e atualizada.
10. Automatize somente depois de estabilizar
Avalie repetitividade, variabilidade, requisitos de qualidade, investimento e manutenção. Automatizar um processo mal definido pode ampliar problemas em vez de resolvê-los.
11. Reavalie atividades complementares
Montagem de kits, rotulagem, manuseio e embalagem podem consumir espaço e capacidade de uma linha principal. Portanto, compare melhorias internas, investimentos e terceirização considerando custo total e risco.
Exemplo prático: por que a embalagem pode limitar toda a produção
Considere uma operação fictícia de kits promocionais com três etapas: separação de 1.400 kits por turno, montagem de 1.100 e embalagem final de 850. Apesar da capacidade superior nas primeiras etapas, o fluxo sustentável fica limitado a aproximadamente 850 kits por turno, se a embalagem for a restrição efetiva e as condições permanecerem constantes.
| Etapa | Capacidade hipotética por turno | Leitura operacional |
|---|---|---|
| Separação | 1.400 kits | Capacidade acima da etapa seguinte. |
| Montagem | 1.100 kits | Pode acumular trabalho em processo. |
| Embalagem | 850 kits | Restrição potencial do fluxo. |
Nesse caso, exigir que a separação produza 1.600 kits não resolve a entrega final. Em vez disso, vale investigar mudanças de formato, abastecimento, inspeção e tempo de embalagem. Também é possível estudar capacidade complementar, inclusive terceirizada, desde que a conta considere transporte, qualidade, integração e prazos.
Quais indicadores devem estar no painel de produtividade?
| Indicador | O que revela | Cuidado de interpretação |
|---|---|---|
| Unidades conformes por hora | Resultado por recurso. | Ajustar mix e complexidade. |
| OEE | Perdas de disponibilidade, velocidade e qualidade. | Adequado principalmente a equipamentos. |
| FPY | Qualidade sem retrabalho. | Definir inspeção e primeira passagem. |
| Lead time | Tempo do fluxo completo. | Separar espera de processamento. |
| Cumprimento de prazo | Confiabilidade da entrega. | Usar datas prometidas consistentes. |
| WIP | Acúmulo entre etapas. | Evitar tratar estoque como produtividade. |
| Horas de retrabalho | Capacidade consumida por correções. | Separar causas e produtos. |
| Custo por unidade aprovada | Custo gerencial por saída conforme. | Comparar períodos equivalentes. |
A A TOTVS aborda indicadores de produção e eficiência em seus conteúdos técnicos. Entretanto, acompanhar muitos números sem ação pode gerar burocracia. Comece pelos indicadores ligados ao problema prioritário e amplie o painel apenas quando necessário.
Como escolher entre melhoria interna, automação e terceirização
Nem todo problema de produtividade exige comprar equipamentos. Antes de investir, compare alternativas com base na capacidade adicional necessária, no tempo de implantação, no custo total e nos riscos de qualidade e entrega.
| Alternativa | Quando investigar | Pontos de atenção |
|---|---|---|
| Melhoria de processo | Desperdícios, filas, setups e padrões instáveis. | Sustentação das mudanças e treinamento. |
| Ampliação de equipe ou turno | Demanda persistente e restrição de capacidade. | Custo recorrente, segurança e supervisão. |
| Automação | Atividade repetitiva e volume justificável. | Investimento, integração e manutenção. |
| Terceirização complementar | Picos de demanda ou atividades fora do foco central. | Escopo, rastreabilidade, logística e SLA. |
Para processos como montagem, manuseio, rotulagem e embalagem, a LJ apresenta alternativas de terceirização industrial. Nesse contexto, conheça os serviços da LJ e o conteúdo sobre outsourcing industrial. A melhor escolha depende das condições concretas de cada projeto.
Plano de 30 dias para iniciar a melhoria da produtividade
| Período | Atividade | Evidência esperada |
|---|---|---|
| Dias 1–5 | Escolher produto ou fluxo crítico e validar dados. | Linha de base e meta realista. |
| Dias 6–10 | Mapear gargalos, perdas e interfaces. | Lista de causas e oportunidades. |
| Dias 11–20 | Testar uma melhoria em escala controlada. | Registros de qualidade, tempo e produção. |
| Dias 21–25 | Comparar resultados e efeitos colaterais. | Decisão de ampliar, corrigir ou descartar. |
| Dias 26–30 | Padronizar e definir acompanhamento. | Responsáveis e rotina de controle. |
Esse cronograma é um exemplo de organização, não uma garantia de ganhos em 30 dias. Projetos com validação técnica, contratos, infraestrutura ou mudanças de equipamento podem exigir mais tempo.
Erros que anulam os ganhos de produtividade
Medir apenas unidades produzidas. Sem considerar qualidade, horas e recursos, o indicador pode recompensar desperdícios. Ignorar a restrição. Melhorias fora do gargalo nem sempre elevam a entrega. Alterar muitas variáveis simultaneamente. Isso dificulta identificar a causa do resultado.
Prometer metas universais. Processos diferentes têm referências distintas; por isso, compare condições equivalentes. Confundir ocupação com produtividade. Pessoas e máquinas ocupadas não significam necessariamente mais pedidos entregues. Deixar de padronizar. Sem acompanhamento, melhorias podem desaparecer após algumas semanas.
Como a LJ pode apoiar uma operação mais produtiva?
Quando o diagnóstico identifica etapas complementares que consomem capacidade, espaço ou tempo de gestão, uma alternativa é avaliar a execução por um parceiro industrial. A LJ atua com serviços relacionados a montagem, manuseio, embalagem, rotulagem e copacking, conforme o escopo de cada projeto.
Dessa forma, a empresa contratante pode comparar a organização interna com uma solução complementar, observando critérios de qualidade, integração, prazo e custo total. Além disso, a avaliação deve considerar a sazonalidade da demanda e as exigências do produto.
Perguntas frequentes sobre produtividade industrial
Como melhorar a produtividade industrial sem investir em máquinas?
Qual é a fórmula de produtividade industrial?
Qual a diferença entre produtividade e eficiência industrial?
O que é OEE e quando utilizar?
Como identificar o gargalo da produção?
Lean Manufacturing aumenta a produtividade?
Automação sempre aumenta a produtividade?
Terceirização pode ajudar na produtividade industrial?
Continue aprofundando sua estratégia industrial
Para conectar produtividade a resultados, leia também os conteúdos sobre eficiência operacional na indústria e terceirização de embalagem industrial.
Referências técnicas: Lean Institute Brasil, TOTVS, Nomus e Autodesk Fusion Operations.