(11) 94030-6369
 (11) 94030-6369
 lj@lj.com.br
Guia de auditoria e implementação · LJ
Nesse cenário, uma operação não precisa estar parada para desperdiçar recursos. Muitas vezes, as maiores perdas estão nas esperas, nos movimentos, nos retrabalhos e nas passagens entre setores.
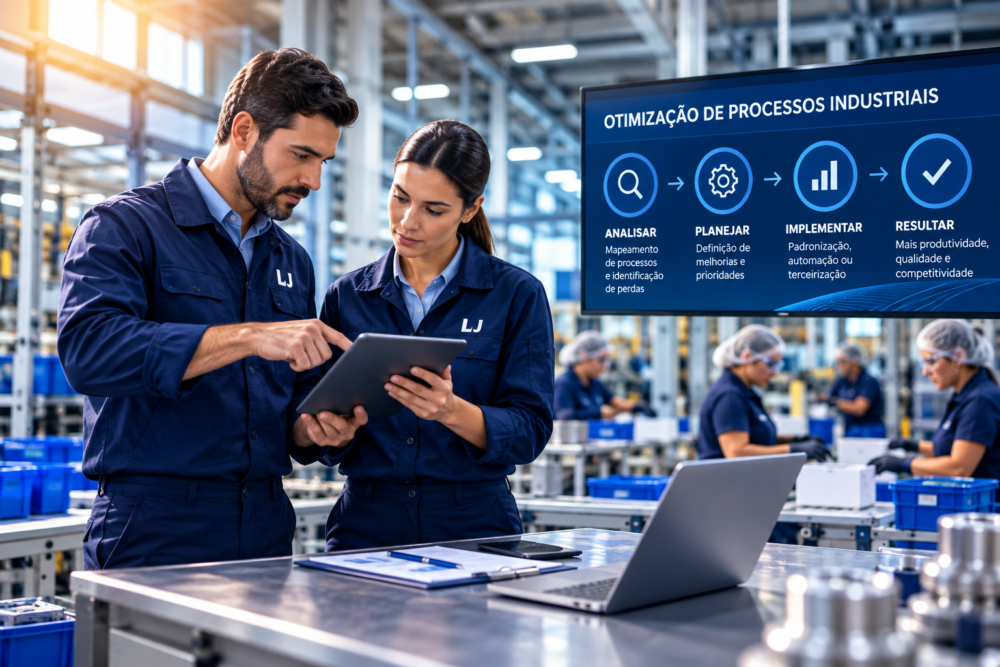
Comece pela pergunta certa: onde o processo deixa de gerar valor?
Por exemplo, imagine uma fábrica em que a produção termina os itens no prazo, mas a expedição continua atrasando. Nesse momento, a primeira reação pode ser contratar mais pessoas. Entretanto, a causa pode estar em uma etapa de conferência duplicada, na falta de etiquetas ou em uma embalagem inadequada ao fluxo.
Por isso, a otimização não deve começar pela compra de tecnologia. Antes de tudo, é necessário observar como o pedido atravessa as áreas e descobrir quais atividades transformam o produto, quais são exigidas por requisitos técnicos e quais apenas consomem tempo.
Nesse sentido, o pensamento Lean oferece uma referência útil: identificar valor, mapear o fluxo, melhorar sua continuidade e combater desperdícios. O Lean Institute Brasil apresenta esses princípios e distingue atividades de valor agregado daquelas que não agregam valor.
Auditoria prática: sete etapas para otimizar processos industriais
Assim, o roteiro abaixo foi estruturado para operações de fabricação, montagem, manuseio, embalagem e logística interna. Além disso, ele pode ser adaptado à complexidade, aos requisitos de qualidade e ao volume de cada indústria.
Delimite o processo
Defina família de produtos, ponto de entrada, ponto de saída, responsáveis, turnos e padrões de qualidade. Sem esse recorte, o diagnóstico tende a misturar operações incomparáveis.
Observe o trabalho real
Acompanhe pedidos no chão de fábrica, registre esperas, transporte, retrabalho, estoques intermediários e exceções. Em seguida, converse com as equipes para compreender por que os desvios ocorrem.
Desenhe o estado atual
Mapeie etapas, fluxos de materiais e informações, tempos de ciclo, filas, tamanhos de lote e pontos de decisão. Portanto, não desenhe apenas o procedimento ideal: represente o que efetivamente acontece.
Separe sintomas e causas
Por exemplo, uma fila pode resultar de setup, abastecimento, falta de instrução ou capacidade insuficiente. Use perguntas sucessivas e dados para evitar tratar apenas o sintoma.
Priorize por impacto e viabilidade
Compare impacto sobre entregas, qualidade, segurança, esforço de implantação e reversibilidade. Assim, melhorias rápidas não disputam recursos indiscriminadamente com mudanças estruturais.
Teste o estado futuro
Implemente um piloto com escopo, duração, responsável e indicadores definidos. Além disso, preserve critérios de inspeção e rastreabilidade para que a comparação seja válida.
Padronize e acompanhe
Documente o novo método, treine as equipes e acompanhe os resultados ao longo de diferentes condições de demanda. Caso o ganho não se sustente, investigue a causa antes de expandir.
O mapa de perdas: o que procurar em cada etapa?
| Ponto de observação | Desperdício típico | Pergunta de diagnóstico |
|---|---|---|
| Abastecimento | Falta ou excesso de componentes | O material chega na sequência e quantidade corretas? |
| Montagem | Movimentos repetidos e retrabalho | O posto de trabalho reduz manuseios e erros? |
| Inspeção | Conferências duplicadas | O controle previne falhas ou apenas detecta problemas tarde? |
| Embalagem | Trocas frequentes e filas | Os materiais e formatos estão preparados para o lote? |
| Armazenagem | Acúmulo e deslocamentos | Os itens aguardam por falta de sincronização? |
| Expedição | Pedidos incompletos ou atrasados | O processo entrega no prazo e na quantidade prevista? |
Consequentemente, o mapa ajuda a transformar reclamações genéricas em hipóteses testáveis. Contudo, nem toda espera pode ser eliminada: exigências de cura, inspeção, segurança ou conformidade podem tornar determinadas etapas necessárias.
Como calcular se uma mudança realmente valeu a pena?
Por isso, a comparação deve usar a mesma unidade de análise, critérios de qualidade equivalentes e períodos representativos. Caso contrário, uma aparente melhoria pode ser apenas efeito de um mix de produtos mais simples.
Simulação ilustrativa: uma linha de preparação de kits
Para ilustrar, considere um exemplo inteiramente hipotético: antes da mudança, uma operação prepara 1.000 kits por turno, dos quais 930 são aprovados na primeira passagem. Após reorganizar o abastecimento e padronizar instruções, ela prepara 1.050 kits, com 1.008 aprovados na primeira passagem.
| Métrica | Antes | Depois |
|---|---|---|
| Kits processados por turno | 1.000 | 1.050 |
| Kits aprovados sem retrabalho | 930 | 1.008 |
| Aprovação na primeira passagem | 93,0% | 96,0% |
| Aumento de kits aprovados | — | 78 por turno (+8,4%) |
Nesse exemplo, a quantidade de kits processados aumentou 5%, mas o volume aprovado na primeira passagem cresceu aproximadamente 8,4%. Portanto, a qualidade faz diferença na avaliação do resultado útil.
Entretanto, ainda não é possível afirmar que houve economia financeira. Para isso, seria necessário medir horas trabalhadas, perdas de materiais, investimento, custo de implantação e eventuais efeitos sobre a expedição.
Ferramentas de otimização: qual usar em cada situação?
| Situação | Ferramenta útil | O que ela ajuda a decidir |
|---|---|---|
| Fluxo longo e filas entre áreas | Mapeamento do fluxo de valor (VSM) | Onde se concentram esperas e atividades sem valor agregado. |
| Erros recorrentes | 5 Porquês e Ishikawa | Quais causas devem ser investigadas e testadas. |
| Variação na execução | Trabalho padronizado | Como reduzir diferenças de método entre turnos e operadores. |
| Postos desorganizados | 5S e gestão visual | Como tornar materiais e anormalidades mais visíveis. |
| Paradas e instabilidade | TPM e análise de perdas | Onde manutenção e rotina operacional precisam atuar. |
| Excesso de estoque em processo | Kanban e limites de WIP | Como sincronizar reposição e ritmo de produção. |
| Melhoria ainda não validada | PDCA e piloto controlado | Como testar, verificar e ajustar antes de expandir. |
Além disso, o guia de auditoria Lean descreve o uso combinado de observação em campo, indicadores e priorização de melhorias. Assim, a ferramenta deixa de ser um fim em si mesma e passa a servir à decisão.
O que otimizar primeiro: uma matriz de decisão
Entretanto, nem toda iniciativa exige o mesmo esforço. Por isso, avalie cada oportunidade em cinco critérios: impacto no cliente, redução de perdas, risco operacional, investimento e tempo para validar.
| Tipo de iniciativa | Quando priorizar | Atenção necessária |
|---|---|---|
| Ajuste de layout ou abastecimento | Quando deslocamentos e esperas são evidentes. | Segurança, ergonomia e validação do fluxo. |
| Padronização e treinamento | Quando há variação de método ou defeitos repetidos. | Participação da equipe e revisão dos padrões. |
| Automação | Quando o processo já é estável e a restrição está comprovada. | Custo total, integração e manutenção. |
| Terceirização de etapa | Quando uma atividade complementar exige capacidade, espaço ou especialização. | Escopo, qualidade, logística e governança. |
Três erros que comprometem o retorno
Automatizar um desperdício: se o processo possui conferências desnecessárias, a automação pode apenas torná-las mais rápidas. Portanto, elimine ou simplifique o que não agrega valor antes de investir.
Otimizar somente um posto: se a etapa seguinte continua limitada, o ganho local pode aumentar o estoque intermediário. Nesse caso, reavalie o fluxo completo.
Ignorar o custo de transição: treinamento, integração, validação de qualidade e adaptação logística também consomem recursos. Assim, compare o custo total, não apenas o preço aparente.
Otimização interna, automação ou terceirização: como escolher?
Após identificar a principal restrição operacional, a empresa deve avaliar as alternativas de execução. Dependendo da complexidade do processo, ajustes internos podem ser suficientes para eliminar gargalos e melhorar o desempenho. Por outro lado, quando há oscilações na demanda ou necessidade de infraestrutura complementar, a terceirização surge como uma alternativa estratégica a ser considerada.
| Pergunta | Se a resposta for sim… | Alternativa a investigar |
|---|---|---|
| Há perda corrigível com recursos atuais? | A operação dispõe de pessoas, espaço e capacidade. | Redesenho e padronização internos. |
| A demanda é estável e o volume sustenta investimento? | Existe uso previsível da nova capacidade. | Automação ou expansão própria. |
| A etapa complementar compete por espaço e foco? | Montagem, embalagem ou manuseio limitam o fluxo principal. | Terceirização com avaliação técnica. |
| Há picos de demanda e variação de mix? | A estrutura fixa sofre com sazonalidade. | Modelo híbrido ou capacidade externa. |
Por outro lado, terceirizar não elimina a responsabilidade de gerir especificações, prazos e qualidade. Consequentemente, a avaliação do parceiro deve contemplar critérios de inspeção, rastreabilidade, integração logística, comunicação e custo por unidade aprovada.
Como a LJ entra no redesenho dos processos?
Nesse contexto, a otimização de processos industriais pode apontar atividades que merecem permanecer no núcleo da fábrica e outras que podem ser executadas por um parceiro. Nesse cenário, vale avaliar serviços de montagem de kits, manuseio, embalagem, rotulagem, copacking e armazenagem, conforme as necessidades do projeto.
A LJ apresenta soluções de terceirização de etapas operacionais em seu portfólio de serviços. Entretanto, a adequação depende do produto, do volume, das especificações, dos controles exigidos e das condições de operação.
Portanto, antes de solicitar uma proposta, organize uma ficha com descrição da atividade, volume previsto, sazonalidade, materiais, padrão de qualidade, local de entrega e indicadores esperados. Dessa forma, a conversa com potenciais parceiros começa com critérios objetivos.
Como sustentar a otimização depois do piloto?
| Indicador de controle | Fórmula ou método | Decisão que apoia |
|---|---|---|
| Lead time do processo | Tempo entre entrada e saída, com marcos definidos | Identificar atrasos e esperas |
| Aprovação na primeira passagem | Unidades aprovadas sem retrabalho ÷ processadas × 100 | Avaliar qualidade na origem |
| Custo por unidade conforme | Custo relevante do período ÷ unidades conformes | Comparar alternativas |
| Entrega no prazo | Pedidos entregues no prazo ÷ pedidos previstos × 100 | Validar resultado ao cliente |
Além disso, defina a fonte dos dados, a frequência de apuração e o responsável por cada indicador. Para aprofundar a interpretação de OEE, gargalos e produtividade, consulte o conteúdo da LJ sobre eficiência operacional.
Além disso, um processo otimizado precisa continuar funcionando quando o volume muda, o turno troca ou um novo produto entra em linha. Por isso, o encerramento do projeto deve incluir instruções atualizadas, treinamento, responsáveis e um painel simples de acompanhamento.
Além disso, indicadores como lead time, aprovação na primeira passagem, entregas completas no prazo (OTIF), estoque em processo e custo por unidade aprovada permitem observar se a mudança se sustenta. O material sobre VSM apresenta essas medidas no contexto da melhoria do fluxo.
Exemplo aplicado: qual melhoria executar primeiro?
Considere uma operação hipotética de montagem e embalagem com três problemas simultâneos: espera por etiquetas, retrabalho por erro de composição de kits e deslocamentos longos entre bancadas. Embora os três mereçam atenção, a equipe precisa escolher o primeiro teste.
| Problema | Teste inicial | Evidência de ganho |
|---|---|---|
| Falta de etiquetas | Abastecimento antes do início do lote | Menos minutos de espera por turno |
| Kits incompletos | Padrão visual e conferência no ponto de montagem | Maior aprovação na primeira passagem |
| Transporte excessivo | Reorganização das bancadas e materiais | Menos deslocamentos por lote |
Nesse exemplo, a prioridade não pode ser determinada apenas pela aparência do problema. Primeiro, meça o impacto de cada perda sobre a entrega. Em seguida, considere o esforço, o risco e a rapidez de validação. Por fim, execute um piloto com critérios definidos antes da mudança.
Se o diagnóstico indicar que o processo exige capacidade externa, use os critérios do guia sobre outsourcing industrial para comparar alternativas sem considerar apenas o preço contratado.